
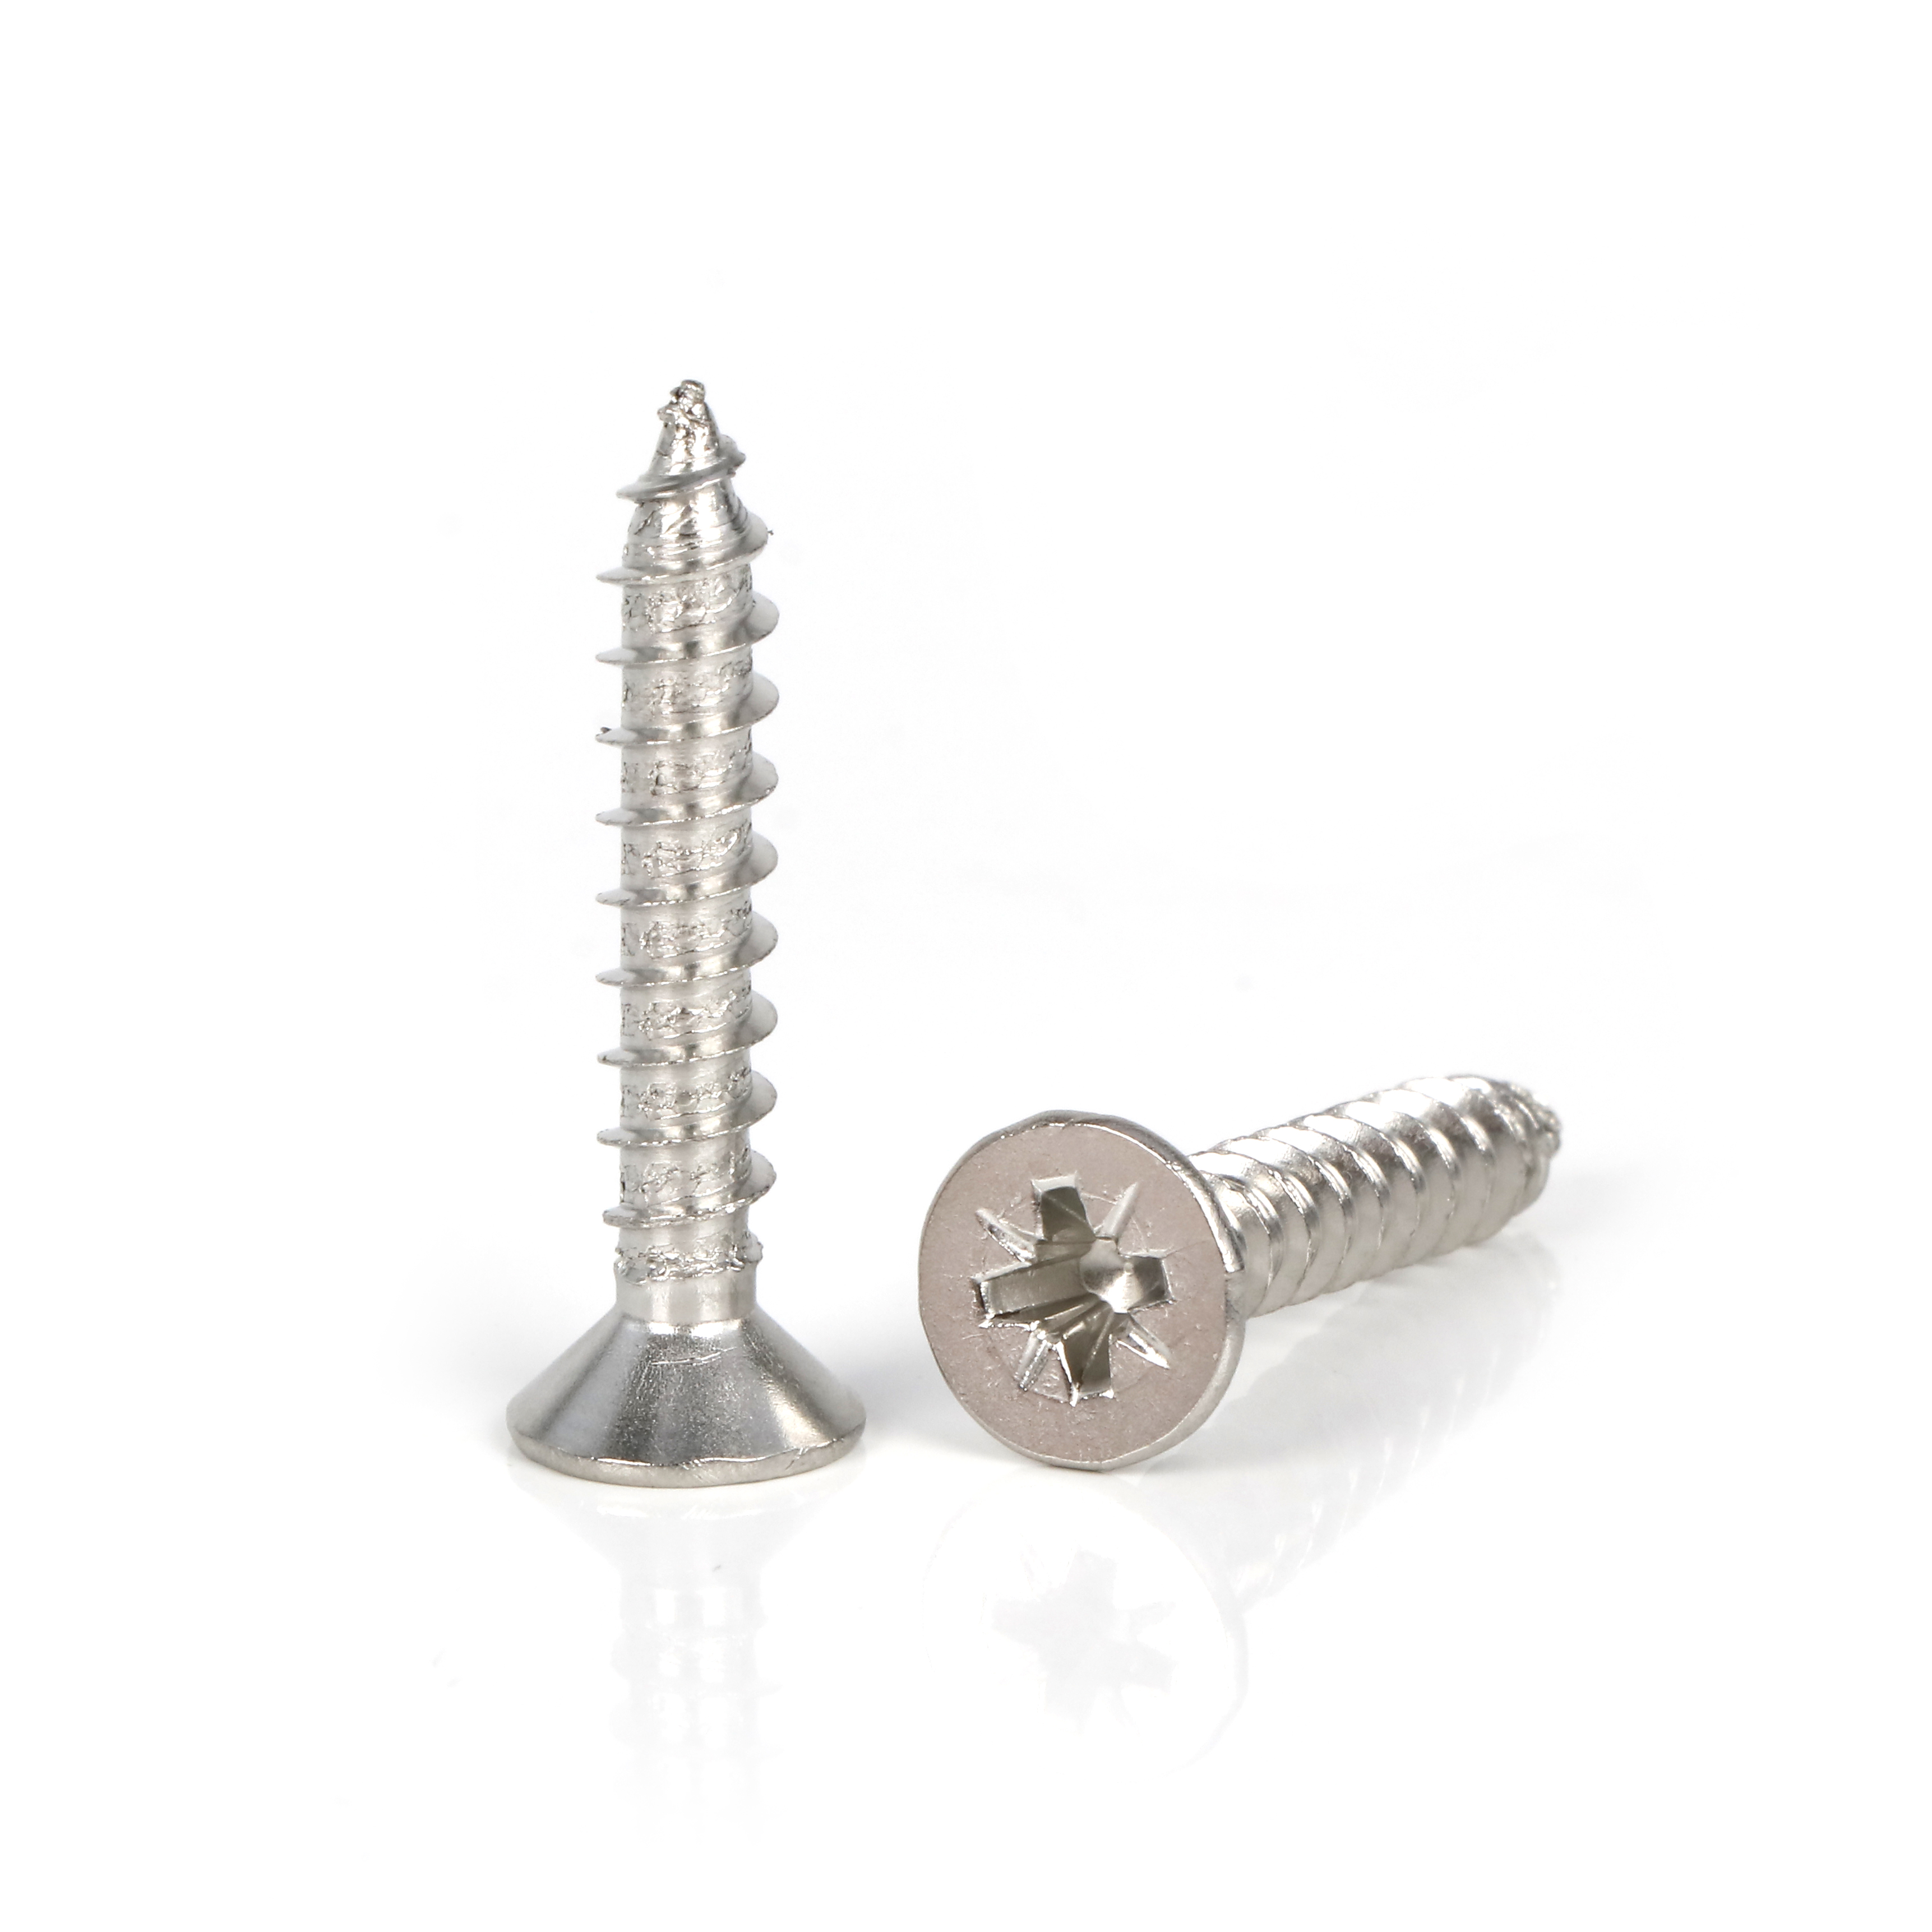


평머리 셀프 태핑 나사: OEM 조립 프로젝트에서 흔히 발생하는 4가지 사양 오류
많은 디자인 팀은 다음과 같이 합니다. 플랫헤드 셀프 태핑 나사 일반적인 탭핑 나사처럼 취급하는 경우가 많습니다. 직경과 길이만 보고 특수한 접시머리 형상을 간과하는 것이죠. 부적절한 선택은 대량 생산 후 접합 불량, 판금 균열, 나사산 마모 또는 체결 불량 등의 문제를 야기할 수 있습니다.

실수 1: 공작물의 접시머리 나사산 치수를 무시함
현장 현상: 조인 후에도 나사 머리가 완전히 들어가지 않습니다. 평머리 탭핑 나사를 사용하더라도 조립 표면에 뚜렷한 돌출부가 남습니다. 근본 원인공작물의 접시머리 나사산이 너무 얕거나 나사산 각도가 나사 머리 형상과 일치하지 않습니다. 권장 수정 사항부품 도면을 작성할 때, 나사 머리에 맞는 적절한 접시머리 테이퍼 시트를 확보하십시오. 가공물의 수정이 제한적일 경우, 구매 주문(PO)을 제출하기 전에 체결 부품 공급업체에 나사 머리 치수를 다시 확인하십시오. 플랫헤드 셀프 태핑 나사.
두 번째 실수: 서로 다른 바탕재에 대해 잘못된 파일럿 홀 직경을 사용함
현장 현상나사를 조이는 동안 판재/플라스틱 가공물에 균열이 생기거나, 나사산이 제대로 형성되지 않아 나사가 고정력 없이 헛도는 현상이 발생합니다. 근본 원인플라스틱, 얇은 강판 및 알루미늄 합금에 대해 구분 없이 통일된 파일럿 홀 크기를 사용합니다. 권장 수정 사항파일럿 홀 직경은 실제 가공물 재질에 따라 조정하십시오. 연질 플라스틱에는 작은 예비 홀이 필요하고, 경질 금속에는 상대적으로 큰 예비 홀이 필요합니다. 필요한 홀 크기에 대한 자세한 내용은 당사 기술팀에 문의하십시오. 플랫헤드 셀프 태핑 나사 프로젝트.
세 번째 실수: 서비스 환경에 맞지 않는 자재 사용
현장 현상탄소강 평두 탭핑 나사는 실외 또는 고습 환경에서 빠르게 녹이 슬며, 녹은 매립형 외관을 손상시키고 체결 신뢰성을 저하시킵니다. 근본 원인부식 저항성 평가 없이 습한 옥외 환경에는 아연 도금 탄소강이 사용됩니다. 권장 수정 사항실내 건식 환경의 가구 또는 캐비닛 조립품에는 비용 효율적인 아연 도금 탄소강을 선택할 수 있습니다. 플랫헤드 셀프 태핑 나사옥외, 해안 또는 고습 환경에 설치되는 장비는 부동태 처리된 304/316 스테인리스강 재질을 사용해야 합니다.
실수 4: 취성이 강한 플라스틱 부품에 과도한 구동 토크 사용
현장 현상나사는 처음에는 잘 설치되지만, 과도한 토크를 가하면 접시머리 주변의 플라스틱 하우징에 균열이 생깁니다. 근본 원인취성이 강한 플라스틱 부품에는 금속 조립과 동일한 높은 토크 설정을 적용합니다. 권장 수정 사항플라스틱 조립품의 경우 플랫헤드 셀프 태핑 나사드라이버 토크 설정값을 낮추십시오. 대량 주문 출시 전에 실제 플라스틱 가공품에 대한 사전 샘플 조립 테스트를 완료하십시오.
평머리 셀프 태핑 나사 사전 주문 체크리스트
대량 구매 주문을 발행하기 전에 다음 사항들을 확인하십시오.
- 완전 매립형 장착을 위해 가공물에 일치하는 접시머리 테이퍼 시트가 있는지 확인하십시오.
- 기본 재질 유형(플라스틱/알루미늄/강판)을 확인하고, 정확한 파일럿 홀 직경 기준을 확보하십시오.
- 작업 환경의 습도와 부식 위험을 평가하고, 적절한 나사 재질과 표면 마감을 선택하십시오.
- 플라스틱 부품의 경우, 조립 라인에서 허용되는 최대 구동 토크를 정의하십시오.
- 실제 가공물에 대한 적합성 테스트를 시제품 샘플을 사용하여 수행하고, 플러시 효과 및 나사산 형성 성능을 검증합니다.

폐쇄
성능 플랫헤드 셀프 태핑 나사 조립 성공 여부는 나사산 규격뿐만 아니라 접시머리 형상, 파일럿 홀 치수, 재질과 환경의 적합성에도 달려 있습니다. 이러한 보조적인 매개변수를 간과하면 조립 현장에서 많은 문제가 발생합니다. 설계 단계에서 가공물의 구조와 사용 조건 요구 사항을 명확히 하고, 대량 생산 위험을 방지하기 위해 체결 부품 공급업체에 모든 사양을 정확하게 전달하십시오.
저희 공장에 대한 정보 및 찾아오시는 길
당사는 풍부한 경험을 보유한 체결 부품 제조업체로서 전 세계 B2B 고객에게 표준 재고 및 맞춤형 셀프 태핑 나사를 공급하고 있습니다. 자체 품질 관리 절차는 원자재 입고 검사, 공정 모니터링 및 완제품 치수 검사를 포함합니다. 샘플 평가, 소량 시제품 제작 및 대량 OEM 주문을 지원합니다.
